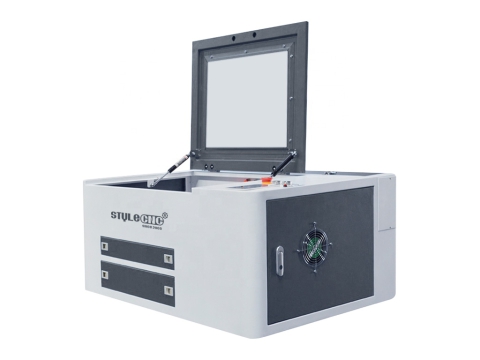
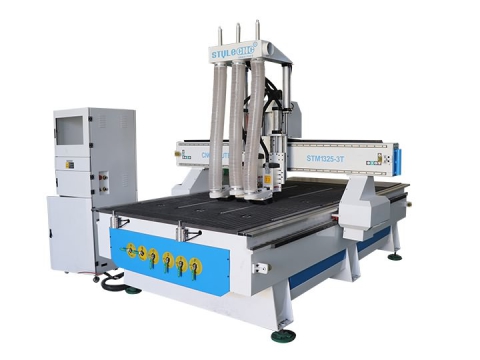
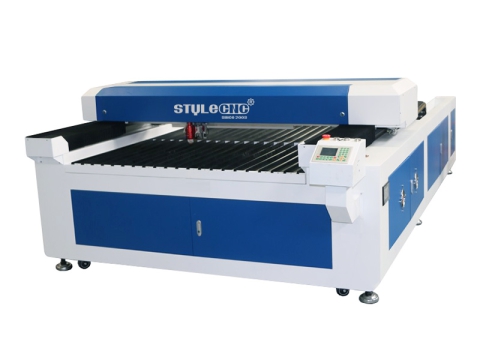
CO2 Mesin Pemotong Laser untuk Logam, Bukan Logam, Metaloid
Berikut adalah video untuk STJ1325M CO2 mesin pemotong laser untuk logam, bukan logam, dan metalloid, yang CO2 mesin laser boleh memotong logam nipis dan bukan logam tebal.
Video menunjukkan cara untuk menyediakan dan menggunakan mesin penghala CNC dan CO2 kombo mesin laser, yang merupakan mesin CNC pelbagai fungsi dengan kebolehan penghalaan CNC, ukiran laser, dan pemotongan laser.


Indeks Video:
00:00:00,000 - 00:00:03,000
Hello everyone.
00:00:03,000 - 00:00:09,089
Mari kita tunjukkan cara untuk menyediakan dan menggunakan mesin penghala CNC dan CO2 kombo mesin laser?
00:00:13,151 - 00:01:39,412
Semak semua aksesori dengan mesin laser penghala CNC:
a. 2 pam air berkuasa rendah: Satu digunakan untuk penyejukan gelendong dan satu lagi untuk penyejukan tiub laser.
b. Satu pam air berkuasa tinggi digunakan untuk penyejukan alat.
c. Satu pam udara kecil digunakan untuk meniup muncung apabila ukiran dan pemotongan laser.
d. Satu tiub laser, periksa pakej, hubungi kami untuk bertukar dalam masa apabila ia rosak.
e. Kotak alat termasuk pengawal penghala CNC (DSP), penderia alat, manual pengguna, sepana allen, suis had ganti, pelbagai jenis pemegang alat, sepana gelendong dan plat tekanan bahan.
00:01:52,185 - 00:02:00,047
Pasang rantai seret di sisi (ia telah dikeluarkan kerana keperluan penghantaran).
00:02:22,457 - 00:02:25,378
Pendakap untuk membetulkan rantai.
00:02:52,983 - 00:02:56,289
Sambungkan rantai ke bahagian atas.
00:03:18,043 - 00:03:22,766
Keluarkan tiub laser dan pasangkannya pada pendakap.
00:03:45,987 - 00:03:50,609
Periksa sama ada saluran keluar tiub laser bersih.
00:03:53,257 - 00:03:58,284
Halakan pintu keluar cahaya tiub laser ke arah pemantul.
00:04:18,488 - 00:04:24,933
Jarak antara tiub laser dan cermin adalah kira-kira 100-200mm.
00:04:40,054 - 00:04:48,422
Sambungkan paip air penyejuk.
Celupkan hos dengan pelincir atau air dan sambungkan hos sepenuhnya ke antara muka.
00:04:52,204 - 00:04:58,516
Kemudian pusingkan tiub laser supaya salur masuk air ke bawah dan salur keluar air ke atas.
00:05:07,999 - 00:05:12,621
Letakkan span lembut ke dalam kurungan dan betulkan tiub laser.
00:05:31,083 - 00:05:40,767
Sambungkan talian voltan tinggi bekalan kuasa laser ke hujung voltan tinggi tiub laser. (Kedudukan saluran masuk air)
00:05:54,319 - 00:05:58,536
Selepas mengetatkan, pasangkan penutup getah.
00:06:06,318 - 00:06:11,041
Pasang garis voltan rendah pada kedudukan keluar laser.
00:06:31,529 - 00:06:38,784
Selepas laser dipasang dan diperbaiki.
Pasang penutup pelindung keseluruhan.
00:08:24,624 - 00:08:28,639
Pasang pengawal DSP dan penderia alat.
00:08:49,531 - 00:08:53,951
Masukkan wayar isyarat dari sebelah kanan kotak kawalan.
00:09:01,174 - 00:09:04,075
Masukkan port dan betulkan.
00:09:21,222 - 00:09:25,540
Pasang pengawal dan ketatkan skru penetapan.
00:09:37,827 - 00:09:44,373
Pasang pam air penyejuk gelendong dan pam air penyejuk tiub laser.
00:10:13,162 - 00:10:17,683
Penyambung paip air yang menyambungkan alur keluar pam air.
00:10:28,248 - 00:10:31,959
Masukkan ke dalam bekas air dengan air bersih.
00:10:39,993 - 00:10:47,263
Sekumpulan paip air merah. Ia menghubungkan saluran masuk dan keluar air aci utama.
00:10:47,263 - 00:10:55,834
Sambungkan salah satu paip air ke pam air.
Ia tidak membezakan antara air masuk dan keluar.
00:10:56,395 - 00:11:01,625
Masukkan satu lagi ke dalam tangki air.
00:11:02,572 - 00:11:07,802
Gunakan pam air lain untuk menyambung paip air tiub laser.
00:11:10,469 - 00:11:16,813
Paip air tiub laser membezakan paip masuk air dan paip keluar air.
00:11:17,237 - 00:11:24,796
Jika paip air dipasang secara terbalik.
Tiub laser tidak akan berfungsi.
00:11:35,478 - 00:11:40,202
Terdapat soket kuasa untuk pam air di sebelah kiri mesin laser penghala CNC.
00:11:50,046 - 00:11:57,605
Pasang pam air berkuasa tinggi.
Fungsinya adalah untuk menyejukkan alat semasa memotong atau mengukir batu.
00:12:20,027 - 00:12:22,771
Letakkannya di dalam sinki di hujung mesin CNC.
00:12:31,221 - 00:12:37,475
Sambungkan paip air tebal itu ke pam air besar.
Hanya satu paip air tebal.
00:12:38,331 - 00:12:42,155
Semasa mengukir atau memotong batu, hidupkan pam ini.
00:12:57,512 - 00:13:01,201
Sambungkan bekalan kuasa yang sepadan kepada mesin.
00:13:10,955 - 00:13:19,325
Mesin dibahagikan kepada 380 volt. LLLN, 3 wayar panas dan wayar neutral.
00:13:24,309 - 00:13:38,978
220 volt. LN, wayar panas dan wayar neutral.
(Perhatikan bahawa ia bukan 110V L N. Mesin ini tidak menyokong voltan 110V).
00:13:47,079 - 00:13:52,838
Dan 3 220 volt, LLL, 3 wayar panas.
00:14:07,300 - 00:14:10,584
Pusing mengikut arah jam untuk melepaskan E-stop
00:14:15,619 - 00:14:18,215
Di sebelah kiri ialah suis kuasa mesin.
00:14:19,444 - 00:14:24,387
Apabila suis ke-2 menghala ke kiri, ia berada dalam mod penghala CNC.
00:14:25,159 - 00:14:28,527
Apabila suis menghala ke kanan, ia berada dalam mod laser.
00:14:29,704 - 00:14:35,952
Kami mula-mula menunjukkan mod penghala CNC. Kemudian hidupkan mesin.
00:14:39,945 - 00:14:45,119
Selepas pengawal bermula. Tekan butang "Batal" dahulu.
00:14:45,839 - 00:14:53,347
Masukkan "Menu" "Persediaan Mesin" "Pulse".
Periksa sama ada nadi paksi XYZ betul.
00:14:53,811 - 00:14:56,684
Parameter nadi di sini adalah betul.
00:14:57,449 - 00:15:05,511
Jika nadi paksi XYZ ialah 400.
Sila hubungi jurutera untuk mengubah suai parameter.
00:15:07,213 - 00:15:11,720
Sekarang kami menekan butang "Batal" untuk kembali ke antara muka utama.
00:15:12,658 - 00:15:17,165
Tekan butang "HOME" untuk mengembalikan mesin ke asal mekanikalnya.
00:15:21,208 - 00:15:25,715
Mesin akan kembali secara automatik ke sudut kiri bawah desktop.
00:15:36,665 - 00:15:41,172
Kemudian anda boleh menekan XYZ+- untuk mengawal arah pergerakan mesin.
00:15:52,954 - 00:15:58,954
Selepas mesin boleh bergerak seperti biasa.
Gerakkan paksi X ke paling kiri.
00:16:16,218 - 00:16:20,792
Halakan suis ke kanan. Hidupkan mod laser.
00:16:31,878 - 00:16:37,071
Mesin akan bergerak secara automatik ke sudut kanan atas desktop.
00:17:00,159 - 00:17:04,461
Kemudian kembali ke kedudukan permulaan kerja laser terakhir.
00:17:23,345 - 00:17:27,558
Gerakkan kedudukan kepala laser melalui pengawal laser.
00:17:48,848 - 00:17:53,738
Sahkan bahawa air penyejuk tiub laser beredar secara normal.
00:18:14,373 - 00:18:16,776
Hidupkan pam udara kecil.
00:18:29,874 - 00:18:33,582
Sambungkan saluran keluar udara ke kedudukan kepala laser.
00:18:44,443 - 00:18:47,438
Gunakan akrilik untuk pelarasan laluan cahaya.
00:18:56,745 - 00:18:59,918
Betulkan akrilik pada reflektor pertama.
00:19:09,502 - 00:19:12,497
Tekan butang "Pulse" pada pengawal.
00:19:28,865 - 00:19:32,929
Periksa sama ada laser bersinar di tengah cermin.
00:19:45,039 - 00:19:46,697
Uji cermin ke-2.
00:20:13,970 - 00:20:18,301
Sahkan bahawa laser menerangi bahagian tengah cermin ke-2.
00:20:29,233 - 00:20:39,891
Jika laser tidak menerangi bahagian tengah cermin ke-2.
Laraskan skru cermin pertama untuk membiarkan laser menerangi bahagian tengah cermin kedua.
00:20:47,002 - 00:20:51,206
Laraskan pemantul atas kepala laser.
00:21:05,454 - 00:21:10,974
Pertama kemudian kepala laser ke hujung kanan mesin. (Berhampiran cermin ke-1)
00:21:20,034 - 00:21:23,692
Tekan "Pulse".
Bakar tempat.
00:21:32,335 - 00:21:37,746
Gerakkan kepala laser ke paling kiri.
Jauh dari cermin ke-2.
00:21:42,825 - 00:21:46,660
Tekan "Pulse".
Bakar tempat lain.
00:21:50,581 - 00:21:53,894
Jika 2 pukulan tidak berada dalam kedudukan yang sama.
00:22:04,943 - 00:22:07,989
Laraskan skru cermin ke-2.
00:22:22,680 - 00:22:24,835
Ujian kebakaran lagi.
00:22:39,993 - 00:22:47,027
Begitu juga, mula-mula gerakkan kepala laser ke sebelah kanan mesin.
Tekan "Pulse".
00:22:53,661 - 00:22:59,380
Kemudian gerakkan kepala laser ke sebelah kiri mesin semula.
Tekan "Pulse".
00:23:31,932 - 00:23:35,067
Hanya letakkan 2 pukulan pada kedudukan yang sama.
00:23:48,334 - 00:23:55,657
Laser mesti disinari pada kedudukan yang sama dua kali.
Lengkapkan persediaan laser di sini.
00:24:32,073 - 00:24:34,315
Kemudian laraskan laser pada muncung.
00:24:44,385 - 00:24:48,100
Gunakan pita untuk melekat pada muncung.
Tekan "Pulse".
00:24:58,954 - 00:25:01,911
Periksa sama ada lubang itu berada di tengah muncung.
00:25:23,784 - 00:25:27,751
Laraskan skru cermin ke-3.
00:25:28,374 - 00:25:41,667
Uji lagi
00:26:25,064 - 00:26:31,673
Sehingga tembakan laser dari tengah muncung.
Lengkapkan tetapan laluan laser.
00:26:45,549 - 00:26:47,672
Uji ukiran laser.
00:27:02,196 - 00:27:06,209
Gunakan kabel USB untuk menyambungkan mesin ke komputer.
00:28:09,854 - 00:28:15,038
Pasang perisian kawalan laser - RDWorks V8.
00:28:44,385 - 00:28:47,457
Pertama pasang pemacu USB.
00:29:09,764 - 00:29:17,291
Kemudian pilih kedudukan di mana kepala laser kembali ke asal.
Mesin ini berada di bahagian atas sebelah kanan.
00:29:22,363 - 00:29:23,510
Klik "Pasang".
00:29:25,648 - 00:29:26,427
Klik "Keluar".
00:29:38,878 - 00:29:41,042
Buka perisian laser "RDworks V8"
00:29:49,812 - 00:29:54,115
Dalam "USER". "Baca" parameter dalam mesin.
00:30:03,807 - 00:30:12,743
Jika tidak boleh dibaca. Periksa sama ada kabel USB disambungkan dengan betul atau sama ada pengawal laser dihidupkan.
00:30:19,556 - 00:30:25,284
Kemudian masukkan tetapan vendor.
Kata laluan ialah "rd8888".
00:30:27,071 - 00:30:29,324
Baca semua tetapan dalam mesin
00:30:47,995 - 00:30:56,575
Kemudian dalam tetapan sistem. Tetapkan lokasi rumah dan kedudukan kepala laser. Atas kanan.
00:31:09,361 - 00:31:13,799
Masukkan teks atau grafik. Laraskan saiznya
00:31:35,910 - 00:31:41,562
Klik dua kali padanya. Tetapkan kelajuan, sapuan, kuasa dan Selang.
00:31:59,353 - 00:32:04,190
klik untuk memuat turun". Pindahkan fail ke mesin.
00:32:09,295 - 00:32:12,350
Gerakkan kepala laser ke kedudukan yang hendak diukir.
00:32:21,948 - 00:32:29,013
Tekan kekunci "Asal" pada kawalan.
Tetapkan kedudukan semasa sebagai kedudukan permulaan kerja.
00:32:31,325 - 00:32:34,380
Tekan "Bingkai" untuk menyemak saiz ukiran.
00:32:44,995 - 00:32:52,388
Simpan muncungnya 10mm jauh dari bahan.
Ini ialah jarak fokus laser.
00:33:08,720 - 00:33:10,856
Tekan "Mula" pada pengawal.
00:34:04,530 - 00:34:06,844
Tukar mod penghala CNC.
00:34:19,895 - 00:34:22,209
Gerakkan laser ke hujung kanan.
00:34:30,967 - 00:34:33,014
Keluarkan pam udara.
00:34:42,716 - 00:34:44,941
Halakan suis ke kiri.
00:34:55,935 - 00:35:01,368
Semua paksi kembali ke asal mekanikal.
Semua kapak pulang.
00:35:30,618 - 00:35:34,625
Gunakan plat tekanan untuk membetulkan bahan yang akan diukir.
00:36:33,659 - 00:36:36,419
Betulkan alat pada gelendong.
00:37:18,737 - 00:37:24,972
Gerakkan alat ke kedudukan di mana anda perlu mula mengukir.
00:37:40,993 - 00:37:47,851
Tekan "XY-0" pada pengawal. Tetapkan asal kerja paksi XY.
00:37:53,307 - 00:37:58,773
Perlahan-lahan gerakkan paksi Z (alat) ke permukaan bahan.
00:38:01,668 - 00:38:05,396
Tekan "Z-0" untuk menetapkan asal kerja paksi Z.
00:38:05,396 - 00:38:12,682
Kedudukan kerja paksi Z juga boleh ditetapkan secara automatik menggunakan sensor alat.
00:38:14,999 - 00:38:24,602
Letakkan penderia alat di atas bahan yang akan diukir.
Pada masa yang sama tekan "Menu dan ON/OFF" pada pengawal.
00:38:46,180 - 00:38:53,734
Apabila alat menyentuh penderia alat, ia naik secara automatik. Pengukuran selesai
00:39:01,884 - 00:39:04,626
Kemudian anda boleh menjalankan fail ukiran laser.
00:39:15,215 - 00:39:20,274
Apabila mengukir batu. Hidupkan pam air penyejuk alat.
00:40:04,363 - 00:40:10,669
Selepas pelarasan laser selesai. Pasang penutup pelindung di sebelah kanan.
00:40:39,848 - 00:40:45,123
Perhimpunan selesai.
Terima kasih kerana menonton.

Berikut adalah video untuk STJ1325M CO2 mesin pemotong laser untuk logam, bukan logam, dan metalloid, yang CO2 mesin laser boleh memotong logam nipis dan bukan logam tebal.
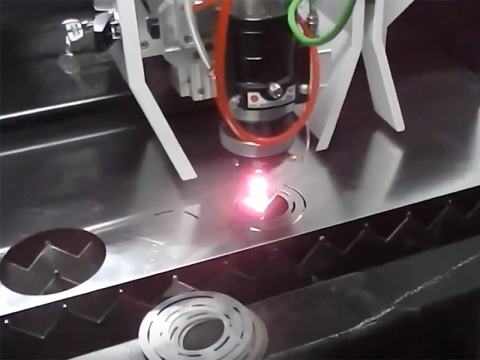
Mencari pemotong laser logam untuk panel komposit aluminium? Semak video daripada 1mm panel komposit aluminium memotong oleh 1000W mesin pemotong laser gentian.
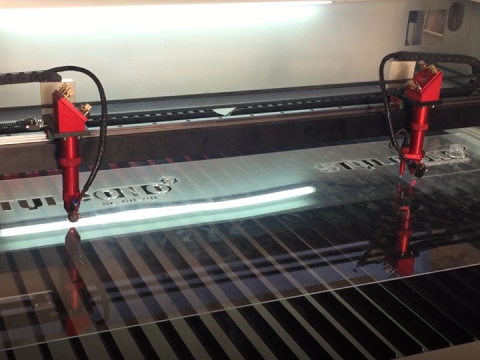
Video ini akan membantu anda mempelajari STJ1390-2 mesin pemotong laser kepala dua untuk membuat tanda akrilik, pemotong akrilik laser juga boleh memotong kayu, plastik.