Kepingan papan lapis yang sama bertindak dalam 3 cara berbeza di bawah modul diod, a CO2 tiub, dan sumber gentian. Panduan ini memberikan nilai permulaan konservatif untuk ketiga-tiganya, kemudian menunjukkan kaedah yang boleh diulang untuk memasukkan sebarang bahan baharu.
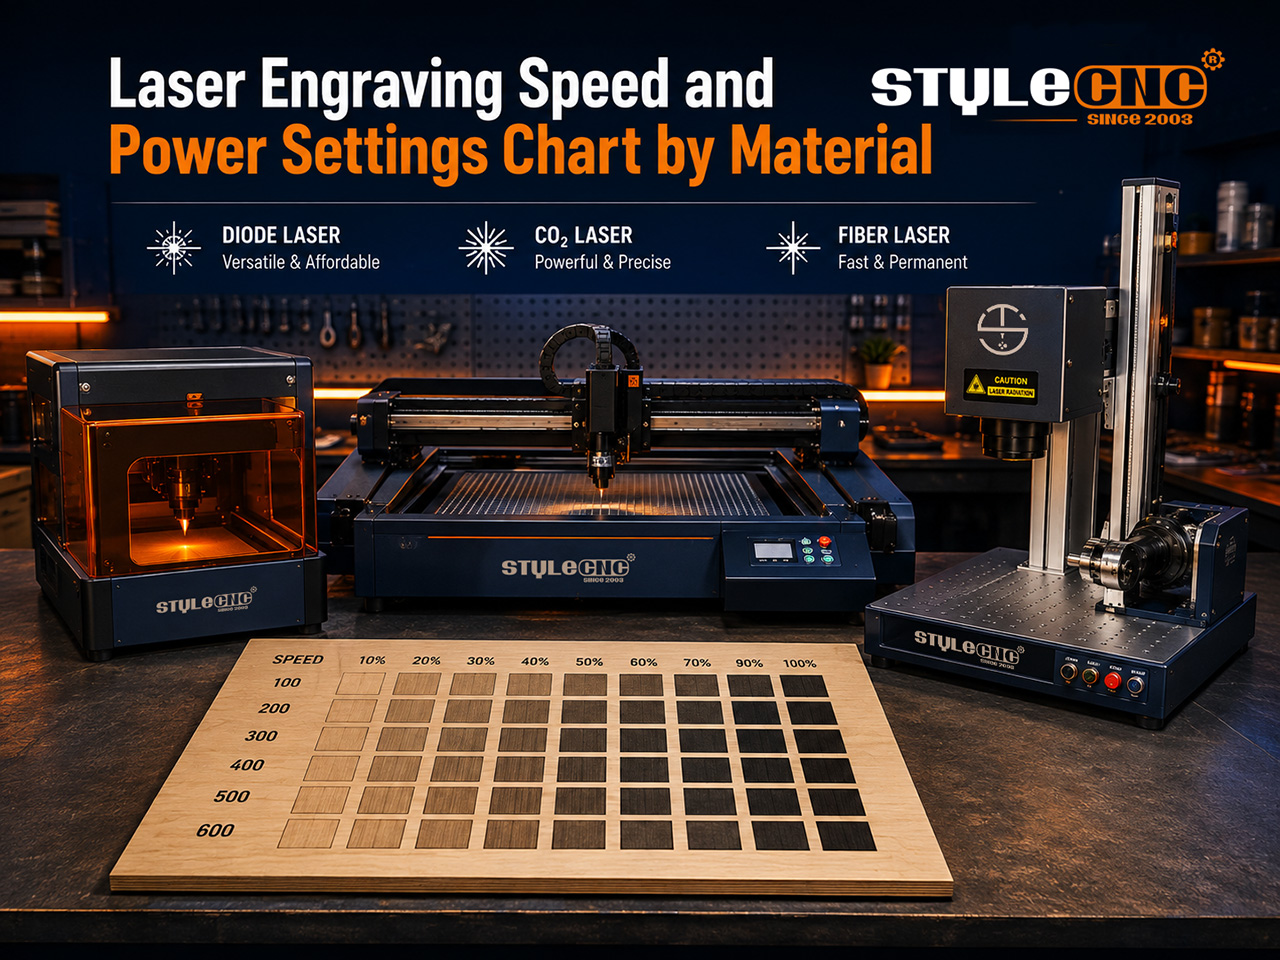
Bagaimana Kelajuan dan Kuasa Berfungsi Bersama
Setiap markah bergantung kepada tenaga setiap mata, iaitu kuasa dibahagikan dengan kelajuan. Perlahankan kepala dan kesan terbakar akan menjadi lebih gelap dan dalam; percepatkannya dan kesan terbakar akan menjadi lebih cerah.
Unit adalah perangkap pertama. Perisian diod biasanya memaparkan mm/min manakala kebanyakan CO2 dan pengawal gentian menggunakan mm/s, jadi nilai yang disalin boleh mendarat enam puluh kali ganda daripada sasaran.
Watt adalah perangkap kedua. Resipi yang ditala untuk a 10W modul akan hangus pada 20W kepala pada nombor yang sama, jadi kurangkan kuasa secara kasar sebelum menguji. Merentasi rangkaian mesin ukiran laser, satu tabiat itu menghalang kebanyakan stok daripada dibazirkan.
Carta Tetapan Induk: Diod vs CO2 vs Serat
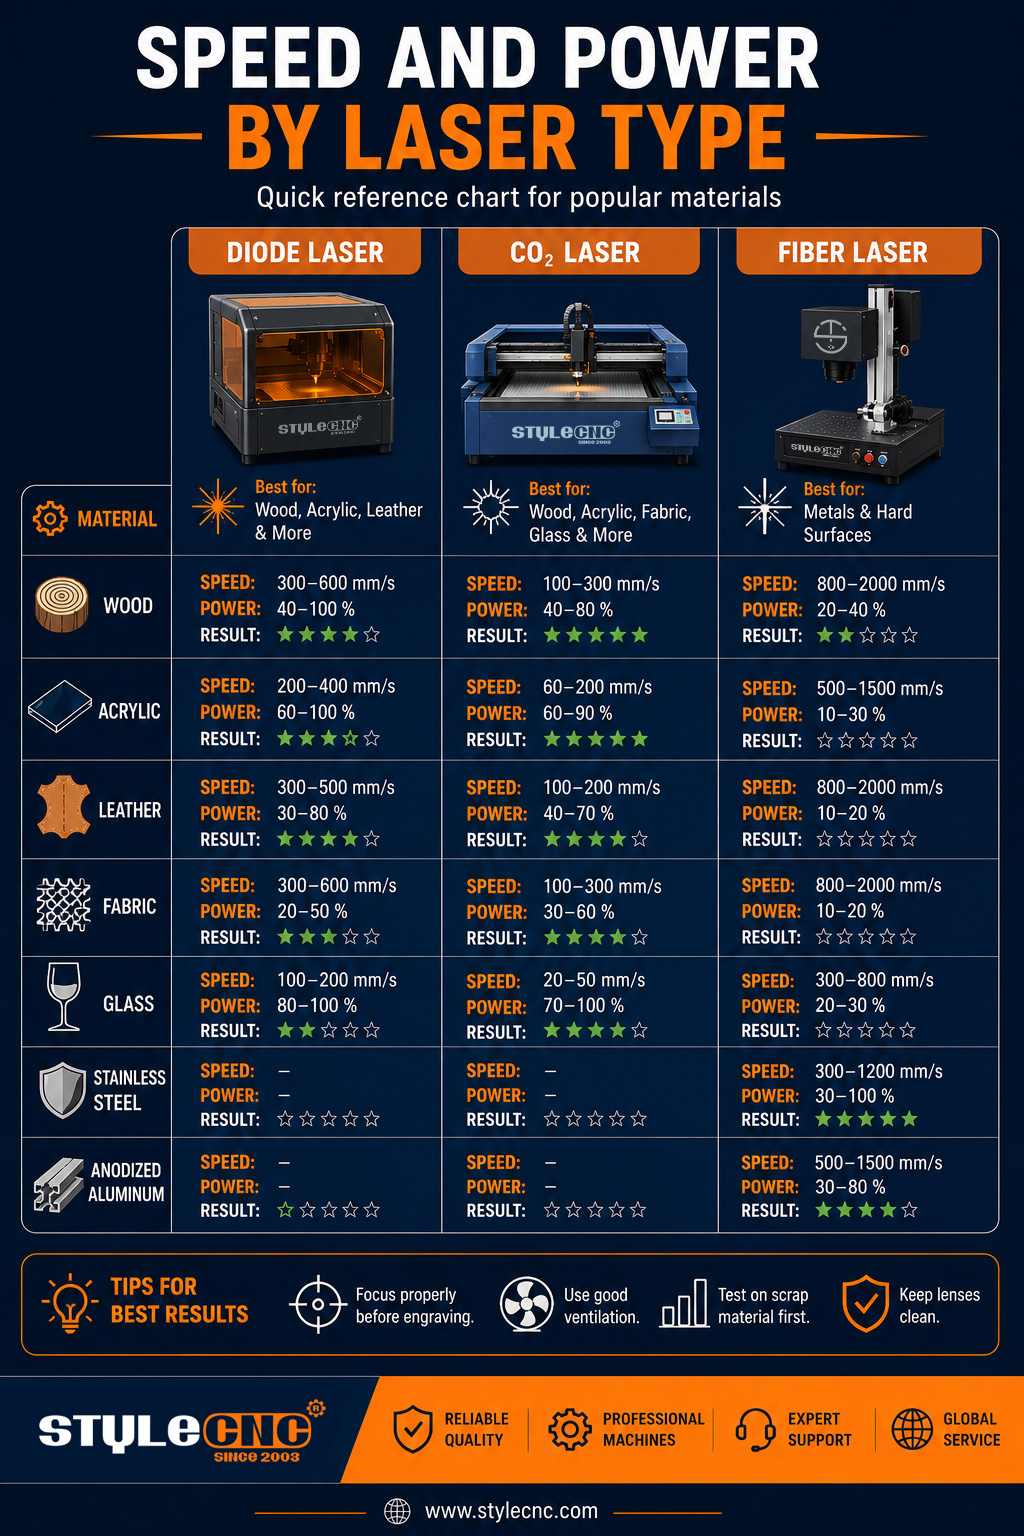
Nilai-nilai di bawah adalah titik permulaan yang konservatif untuk 3 konfigurasi biasa: a 10W pengukir diod, an 80W CO2 mesin pemotong laser, Dan 50W galvo mesin penanda laserLaraskan ke atas hanya selepas keputusan ujian bersih.
| Bahan dan Operasi | Laser Diod 10W | CO2 Laser 80W | Serat Laser 50W |
| Pengukuran | Kelajuan dalam mm/min, kuasa dalam peratus | Kelajuan dalam mm/s, kuasa dalam peratus | Kelajuan dalam mm/s, kuasa dalam peratus, frekuensi dalam kHz |
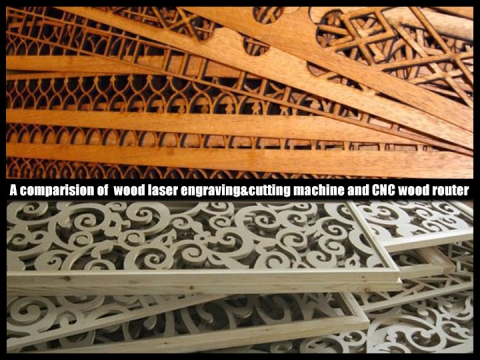
| Ukiran kayu lembut | 5000-6000 pada 45-60% | 350-450 pada 12-18% | Tidak sesuai |
| Pemotongan papan lapis 3 mm | 250-350 pada 95-100%, 2-3 hantaran | 18-25 pada 55-65%, lulus tunggal | Tidak sesuai |
| Ukiran kayu keras | 3500-4500 pada 60-75% | 300-400 pada 18-24% | Tidak sesuai |
| Ukiran akrilik tuang | 4500-5500 pada 35-45%, legap sahaja | 280-350 pada 20-28% | Tidak sesuai |
| Pemotongan akrilik tuang 5 mm | Tidak sesuai pada helaian jernih | 10-14 pada 70-80%, hantaran tunggal | Tidak sesuai |
| Ukiran kulit | 4000-5000 pada 30-40% | 450-550 pada 10-15% | Ujian kuasa rendah sahaja |
| Ukiran kaca | Tidak sesuai | 350-450 pada 15-20% | Tidak sesuai |
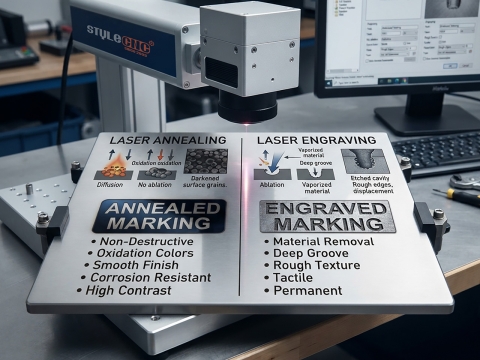
| Penandaan aluminium anodized | 2500-3500 pada 70-85% | Penandaan sebatian diperlukan | 700-900 pada 30-40%, 25-35 kHz |
| Penanda gelap keluli tahan karat | Tampal penanda diperlukan | Penandaan sebatian diperlukan | 300-500 pada 40-60%, 40-60 kHz |
| Ukiran tembaga yang dalam | Tidak sesuai | Tidak sesuai | 250-350 pada 85-100%, 20 kHz, hantaran berulang |
Semua nilai mengandaikan optik bersih, ketinggian fokus yang betul dan bantuan udara pada setiap operasi pemotongan. Anggap entri yang ditanda tidak sesuai sebagai had panjang gelombang dan bukannya had kuasa.
Nombor Penting yang Perlu Diingati
• Kadar suapan diod biasanya merangkumi 1000 hingga 6000 mm/min, yang paling perlahan daripada 3 jenis sumber.
• Gantry CO2 Mesin mempunyai purata 300 hingga 600 mm/s untuk kerja ukiran permukaan.
• Galvo terus menuju mesin penanda laser gentian sapuan sehingga 7000 mm/s.
• Memotong 10 hingga 15 peratus daripada kuasa ukiran kayu menghilangkan kebanyakan hangus tepi tanpa kehilangan kontras yang ketara.
• 2 hantaran cahaya biasanya meninggalkan tepi akrilik yang lebih bersih berbanding satu hantaran panas yang perlahan.
• Ujian industri yang dilaporkan oleh The Fabricator menunjukkan udara termampat kini menyaingi nitrogen untuk kualiti tepi pada banyak kerja pemotongan gentian.
Cara Menjalankan Grid Ujian
Lukis grid 5 kali 5 segi empat sama 10 mm. Tetapkan kelajuan pada setiap baris dan aras kuasa pada setiap lajur, meliputi julat yang dicadangkan oleh carta anda.
Ukir grid pada skrap daripada kelompok yang sama yang akan anda gunakan untuk menghasilkan. Kandungan gam, kelembapan dan ketebalan salutan berubah antara helaian, jadi skrap kelompok adalah satu-satunya sampel yang jujur.
Pilih petak paling bersih dan catatkan mesin, bahan, ketinggian fokus dan kiraan lulus. Perisian kawalan popular termasuk penjana ujian bahan terbina dalam yang mengautomasikan keseluruhan grid.
Jalankan setiap ujian dengan pelindung mata berkadar panjang gelombang yang mengikuti panduan Laser Institute of America, dan ekstrak asap melalui penapis pengekstrak asap untuk mesin laserGambaran keseluruhan OSHA tentang bahaya laser merupakan bacaan ringkas dan berguna untuk sesiapa sahaja yang menyediakan ruang kerja baharu.
Soalan yang Sebenarnya Ditanya oleh Operator
Kelajuan apakah yang menghalang papan lapis 3 mm daripada hangus di bahagian tepinya?
Kekalkan kelajuan pemotongan anda, kurangkan kuasa 10 hingga 15 peratus, dan tambahkan hantaran ke-2 jika potongan dibuka lewat. Pita pelekat pada permukaan serta bantuan udara yang stabil dapat menghilangkan sebahagian besar luka bakar yang tinggal.
Mengapakah yang baharu saya 20W modul membakar kayu pada tetapan lama saya 10W disayangi?
Kuasa optik dua kali ganda pada nombor yang sama menggandakan tenaga setiap titik. Bahagikan angka kuasa kepada separuh sebagai tekaan pertama, kemudian perhalusi dengan grid pantas.
Tetapan manakah yang menjadikan keluli tahan karat hitam dan bukannya kelabu?
Perlahankan kepala, tingkatkan frekuensi ke arah 40 hingga 60 kHz, dan nyahfokus sedikit supaya denyutan menjadi panas dan bukannya meletupkan permukaan. perbezaan antara sumber MOPA dan Q-switched menerangkan mengapa kawalan nadi menentukan bayang-bayang.
Kesilapan Biasa Yang Merosakkan Tetapan
• Menyalin nilai antara watt yang berbeza tanpa penskalaan kuasa terlebih dahulu.
• Mengelirukan mm/s dengan mm/min apabila beralih antara pengawal.
• Ukiran di luar fokus, yang melebarkan bintik dan menghilangkan perincian halus.
• Menggunakan satu hantaran panas yang perlahan di mana 2 hantaran yang lebih ringan akan memotong lebih bersih.
• Melangkau bantuan udara dan membiarkan sisa asap menyerap tenaga pancaran di pertengahan kerja.
• Menguji pada satu helaian, kemudian menghasilkan pada kelompok yang berbeza.
• Menurunkan kuasa kepada 100 peratus secara lalai dan memendekkan hayat tiub atau diod.
• Mengabaikan pembersihan kanta; kanta yang kotor boleh menyerap sebahagian besar output yang dinilai.
Senarai Semak Tetapan Pra-Ukiran
✓ Sahkan unit kelajuan yang dipaparkan oleh pengawal anda sebelum memasukkan nilai.
✓ Tetapkan fokus dengan tolok yang dibekalkan atau rutin fokus automatik mesin.
✓ Skalakan kuasa kepada watt sebenar mesin anda.
✓ Jalankan grid ujian 25-persegi pada skrap daripada kelompok pengeluaran.
✓ Hidupkan bantuan udara untuk setiap operasi pemotongan.
✓ Bersihkan kanta dan periksa penjajaran pancaran mengikut jadual mingguan.
✓ Nilai kemenangan log dengan bahan, ketinggian fokus dan kiraan hantaran.
Soalan Lazim
Mengapakah keputusan saya berbeza daripada setiap carta tetapan yang saya temui?
Carta ditala kepada mesin, kanta dan kelompok bahan tertentu. Kuasa optik, ketinggian fokus dan juga kandungan gam papan lapis anda mengubah hasilnya. Anggap sebarang nilai yang diterbitkan sebagai titik permulaan, kemudian jalankan grid ujian kecil pada stok anda sendiri sebelum membuat komitmen untuk pengeluaran.
Adakah 6000 mm/min sama dengan 100 mm/s?
Ya. Bahagikan mm/min dengan 60 untuk mendapatkan mm/s. Perisian diod biasanya memaparkan mm/min manakala kebanyakan CO2 dan pengawal gentian menggunakan mm/s, jadi nilai yang disalin tanpa menukar berjalan enam puluh kali terlalu panas atau terlalu pantas. Sentiasa sahkan unit yang dijangkakan oleh pengawal anda terlebih dahulu.
Mengapakah papan lapis yang sama mengukir secara berbeza antara kepingan?
Papan lapis berbeza-beza dari segi jenis gam, spesies teras dan kelembapan, dan setiap faktor mengubah jumlah tenaga yang diserap oleh permukaan. Lembaran yang disimpan di kedai lembap mungkin memerlukan lebih banyak kuasa berbanding yang kering. Uji skrap daripada setiap kelompok baharu dan catatkan perbezaannya.
Bolehkah laser diod memotong akrilik jernih?
Tidak. Panjang gelombang diod biru melalui akrilik lutsinar dan bukannya diserap, jadi kepingan itu hampir tidak panas. Akrilik tuangan gelap atau legap mengukir dengan baik, tetapi pemotongan kepingan lutsinar tergolong dalam CO2 mesin, yang panjang gelombangnya lebih panjang diserap oleh bahan tersebut hampir sepenuhnya.
Frekuensi apakah yang perlu digunakan oleh laser gentian pada keluli tahan karat?
Mulakan antara 40 dan 60 kHz untuk tanda gelap dan licin dan sekitar 20 kHz apabila anda mahukan penyingkiran bahan yang agresif. Frekuensi yang lebih tinggi memberikan denyutan yang lebih lembut yang memanaskan dan bukannya meletupkan permukaan, yang mana kemasan hitam bersih pada keluli tahan karat diperlukan.
Adakah beberapa hantaran ringan lebih baik daripada satu hantaran kuat?
Biasanya, ya. 2 atau 3 hantaran yang lebih ringan memberikan masa haba untuk hilang, yang bermaksud tepi akrilik yang lebih lurus dan kurang hangus pada kayu. Satu hantaran panas yang perlahan menumpukan tenaga, meluaskan goresan dan meningkatkan risiko suar pada bahan resin.
Berapakah focus h8 mengubah hasilnya?
Rasuk hanya mencapai keamatan yang dinilai pada titik fokus. Ralat 1 hingga 2 mm sahaja akan meluaskan titik, melembutkan perincian dan memaksa anda untuk mengimbanginya dengan kuasa tambahan. Fokus semula untuk setiap ketebalan bahan dan selepas sebarang pertukaran kanta atau muncung.
Adakah saya memerlukan bantuan udara untuk ukiran, atau hanya untuk memotong?
Pemotongan sentiasa memerlukannya, kerana aliran udara membersihkan serpihan cair dan menyekat api. Untuk ukiran, udara bertekanan rendah masih membantu dengan menghalang asap daripada melekat pada kanta dan mengurangkan kesan kotoran, walaupun kerja foto yang sangat halus kadangkala berjalan lebih bersih dengan aliran yang dikurangkan.
Mengapakah ukiran saya pudar pada kelajuan tinggi?
Kelajuan membahagikan tenaga yang dimendapkan oleh pancaran setiap titik. Menggandakan kadar suapan secara kasarnya separuh daripada pembakaran, jadi tanda menjadi pucat dan tidak rata sebaik sahaja kelajuan melebihi kuasa. Sama ada perlahankan, tingkatkan kuasa atau terima warna yang lebih cerah jika itu sesuai dengan reka bentuk.