Gas Bantuan Yang Mana Patut Anda Gunakan?
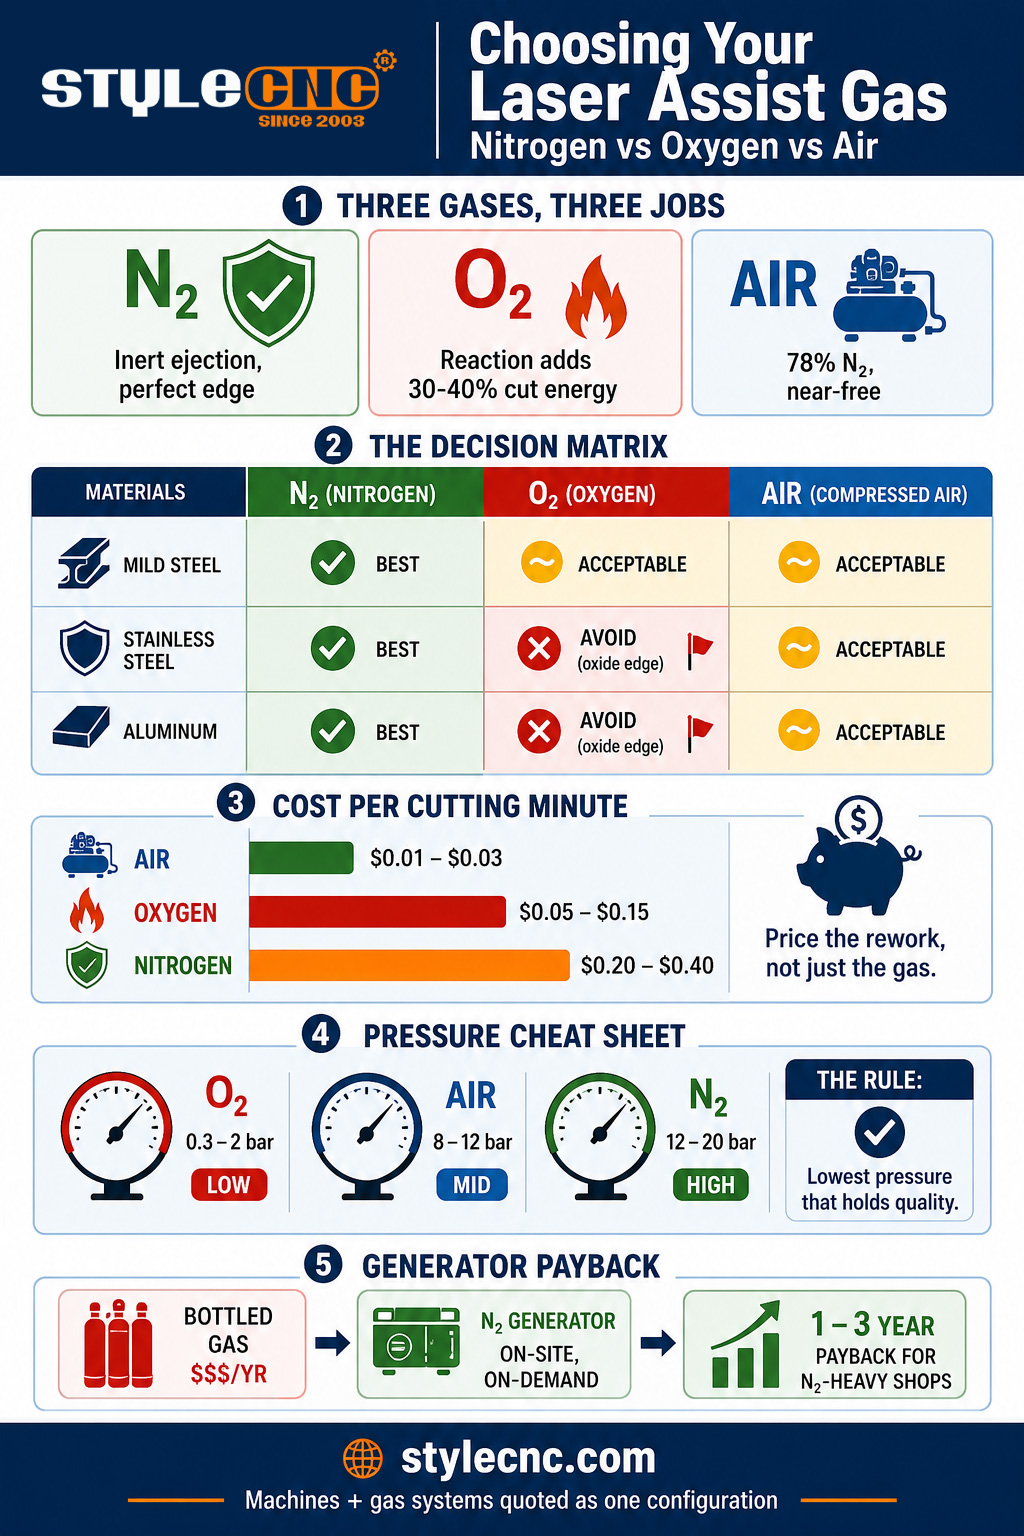
Gunakan oksigen untuk keluli karbon melebihi 6 mm, di mana tindak balas eksotermiknya menambah tenaga pemotongan pada tekanan rendah dan kos rendah. Gunakan nitrogen untuk keluli tahan karat, aluminium dan sebarang tepi yang mesti bebas oksida dan sedia untuk dikimpal, pada 12 hingga 20 bar. Gunakan udara termampat kering bebas minyak untuk keluli lembut nipis hingga sederhana dan kerja bukan kosmetik, di mana kosnya hampir sifar mengatasi tepinya yang sedikit teroksida.
Gas bantuan melakukan 2 kerja. Secara mekanikal, ia mengeluarkan logam cair dari kerf sebelum ia memejal semula, yang mana kualiti tepi bergantung terutamanya. Secara kimia, ia sama ada memberi makan kepada potongan atau melindunginya: oksigen bertindak balas dengan besi panas dan menyumbang kira-kira 30 hingga 40 peratus daripada jumlah tenaga pemotongan pada keluli karbon, manakala nitrogen kekal lengai dan meninggalkan permukaan potongan tepat seperti yang dibuat oleh rasuk. Udara, iaitu 78 peratus nitrogen dan 21 peratus oksigen, melakukan versi cair kedua-duanya sekaligus. Setiap keputusan pemilihan adalah pertukaran antara kimia tersebut dan kosnya yang sangat berbeza.
Perbandingan: Kualiti Tepi, Kelajuan, Tekanan dan Kos
Jadual di bawah membandingkan 3 gas merentasi faktor yang menentukan pembelian dan sebut harga sebenar. Baris Pengukuran menyatakan asas supaya nombornya setanding dan bukannya samar-samar seperti brosur.
| Faktor | Nitrogen | Oksigen | Air Mampat |
|---|---|---|---|
| Pengukuran | Serat tipikal 1 hingga 6 kW, kepingan 1 hingga 12 mm, tetapan pengeluaran | Asas yang sama, fokus keluli karbon | Asas yang sama, udara kering bebas minyak |
| Mekanisme pemotongan | Lontaran lebur lengai sahaja | Tindak balas eksotermik menambah 30 kepada 40% tenaga yang dipotong | Dicairkan kedua-duanya (78% N2, 21% O2) |
| Tekanan operasi | 12 ke bar 20 | 0.3 ke bar 2 | 8 hingga 12 bar (didorong kepada ~17) |
| Aliran gas | 300 hingga 500+ L/min | 20 hingga 60 L / min | Dibekalkan oleh pemampat, isipadu tinggi |
| Kos setiap minit pemotongan | $0.20 hingga 0.40 (0.60+ tekanan tinggi) | $0.05 ke 0.15 | $0.01 hingga 0.03 (elektrik) |
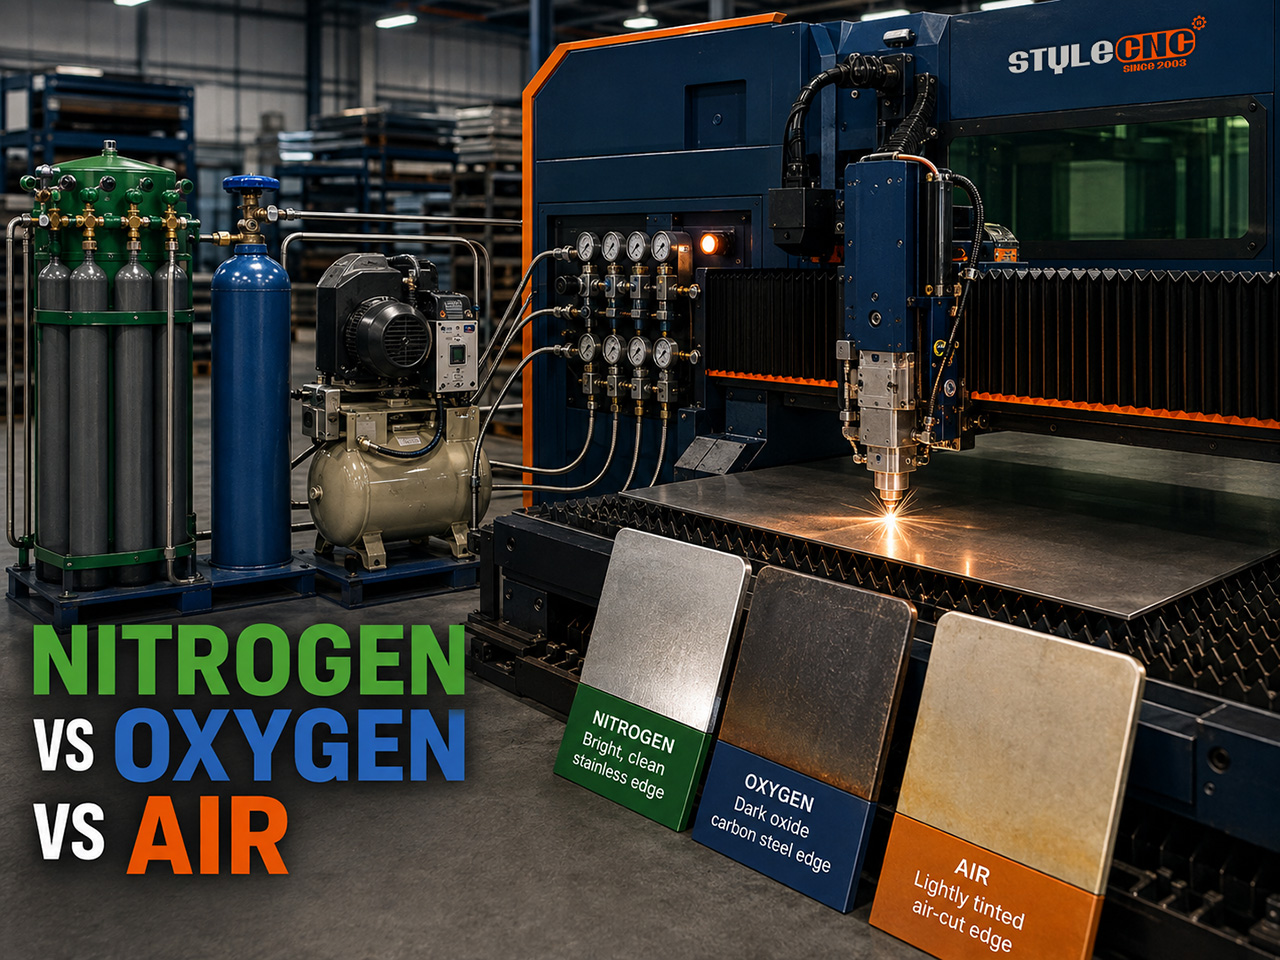
| Tepi keluli lembut | Cerah, bebas oksida, sedia untuk dikimpal | Lapisan oksida gelap, potongan pantas | Warna oksida ringan, berbaloi dengan harganya |
| Tepi keluli tahan karat | Cerah, sedia untuk dicat dan dikimpal (standard) | Tepi kromium oksida yang tercemar; elakkan | Sedikit kekuningan; bukan kosmetik yang boleh diterima |
| Tepi aluminium | Bersih, sedia untuk anodize (standard) | Oksida keras, tepi kasar; elakkan | Lembaran nipis yang boleh diterima dengan warna kelabu |
| Watak kelajuan | Paling pantas pada lembaran nipis, kuasa terhad pada lembaran tebal | Paling pantas pada keluli karbon tebal | Hampir nitrogen pada tolok nipis |
| Terbaik untuk | Kerja-kerja penyediaan kimpalan keluli tahan karat, aluminium, kosmetik dan | Keluli karbon 6 mm dan ke atas | Keluli lembut nipis hingga sederhana, kerja bajet volum tinggi |
Baris keluli tahan karat patut diberi amaran tersendiri. Pada suhu pemotongan, oksigen surih pun bertindak balas dengan kromium dalam keluli tahan karat dan meninggalkan tepi oksida yang tercemar yang menolak cat dan menjejaskan kimpalan. Itulah sebabnya nitrogen bukanlah pilihan pada keluli tahan karat tetapi standard, dan mengapa perbandingan kos yang jujur melibatkan kerja semula: nitrogen yang mahal adalah murah di sebelah fabrikasi mengisar pengoksidaan daripada seribu pendakap.
Matematik Kos-setiap-Bahagian
Kerjakan nombor pada bahagian konkrit: pendakap dengan masa pemotongan 60 saat dalam helaian 2 mm, dipetik pada 1,000 keping.
✓ OksigenPada $0.05 hingga 0.15 setiap minit pemotongan, gas menambah kira-kira $0.05 hingga 0.15 setiap bahagian, atau $50 hingga 150 merentasi larian. Tepinya mengandungi lapisan oksida yang mesti dibersihkan sebelum kimpalan atau salutan serbuk.
✓ Nitrogen: Pada $0.20 hingga 0.40 seminit, gas menambah $0.20 hingga 0.40 setiap bahagian, $200 hingga 400 setiap larian. Tepi telah siap seperti yang dipotong: tiada langkah penyahgeriman dan penyahgris, terus ke kimpalan atau salutan. Jika penyingkiran oksida memerlukan kos buruh selama 20 saat setiap bahagian, nitrogen memenangi pengiraan keseluruhan walaupun saluran gas lebih tinggi.
✓ Udara termampatPada $0.01 hingga 0.03 seminit elektrik pemampat, gas menambah $0.01 hingga 0.03 setiap bahagian, $10 hingga 30 setiap larian, selepas pelaburan sekali sahaja sebanyak $5,000 hingga 20,000 dalam rangkaian pemampat, pengering dan penapisan bebas minyak. Bagi bahagian keluli lembut yang dicat walau apa pun, ini adalah kos dasar industri.
Skala mengubah jawapannya sekali lagi. Operasi 2 syif yang memotong kerja yang banyak nitrogen boleh membakar 6 angka setiap tahun dalam gas botol atau pukal, yang merupakan justifikasi klasik untuk penjana nitrogen di tapak; pulangan biasanya berlaku dalam masa 1 hingga 3 tahun pada penggunaan tersebut. Dan elakkan perangkap ketulenan semasa anda melakukannya: gas bantuan tidak memerlukan ketulenan makmal 5-sembilan untuk kerja keluli ringan, dan membayarnya adalah wang yang dikeluarkan melalui muncung.
Bantu Tekanan Gas mengikut Ketebalan
Tetapan tekanan mengikuti bahan dan gas, meningkat dengan ketebalan untuk nitrogen dan menurun dengan ketebalan untuk oksigen. Tingkap permulaan untuk kerja laser gentian:
| Bahan dan Ketebalan | Gas | Tekanan Permulaan |
|---|---|---|
| Keluli lembut 1 hingga 6 mm | Udara atau nitrogen | 8 hingga 12 bar (udara) / 10 hingga 14 bar (N2) |
| Keluli lembut 6 hingga 20 mm | Oksigen | 0.5 hingga 2 bar, jatuh apabila ketebalan meningkat |
| Keluli tahan karat 1 hingga 6 mm | Nitrogen | 10 ke bar 16 |
| Keluli tahan karat 6 hingga 12 mm | Nitrogen | 16 hingga 20 bar, muncung yang lebih besar |
| Aluminium 1 hingga 6 mm | Nitrogen (atau udara, nipis) | 12 ke bar 16 |
| Aluminium 6 hingga 12 mm | Nitrogen | 16 hingga 20 bar, fokus negatif |
2 tabiat penggunaan melindungi bajet. Gunakan tekanan terendah yang mengekalkan kualiti tepi, kerana aliran dan kos meningkat mendadak dengan tekanan dan diameter muncung. Dan pastikan muncung berada di tengah dan dipadankan dengan ketebalan: muncung yang tidak sejajar atau terlalu besar boleh mengeluarkan wang dua digit sejam tanpa meningkatkan potongan langsung.
Gas merupakan input antara beberapa input yang menetapkan kualiti potongan akhir; panduan faktor prestasi laser gentian merangkumi bagaimana tekanan berinteraksi dengan fokus, kebuntuan muncung dan kelajuan, dan CO2 rujukan parameter pemotongan laser membawa butiran peringkat tetapan untuk CO2 platform, di mana 3 gas yang sama digunakan.
Memadankan Sistem Gas dengan Mesin
Strategi gas adalah keputusan konfigurasi, bukan sesuatu yang difikirkan kemudian. Kerja keluli tahan karat yang berat nitrogen memerlukan litar gas tekanan tinggi, injap berkadar dan pustaka muncung yang mesin pemotong laser keluli tahan karat Konfigurasi dibina di sekelilingnya. Bengkel udara utama memerlukan pemampat, pengering dan penapisan yang dinyatakan dengan mesin dan bukannya dibolt kemudian. Beritahu STYLECNC Gabungkan campuran bahan dan jam pemotongan bulanan anda, dan sistem gas, cadangan penjana vs botol, dan konfigurasi mesin akan dikembalikan sebagai satu sebut harga yang sepadan.
Soalan Lazim
Apakah perbezaan antara nitrogen dan oksigen dalam pemotongan laser?
Oksigen mengambil bahagian dalam pemotongan: ia bertindak balas secara eksoterma dengan besi panas, menyumbang 30 hingga 40 peratus daripada tenaga pemotongan pada keluli karbon, itulah sebabnya ia memotong keluli lembut tebal dengan cepat pada hanya 0.3 hingga 2 bar. Harganya adalah lapisan oksida gelap di tepi. Nitrogen adalah lengai dan berfungsi semata-mata dengan mengeluarkan leburan pada 12 hingga 20 bar, meninggalkan tepi yang cerah, bebas oksida dan sedia untuk dikimpal pada beberapa kali ganda kos gas. Oksigen membeli kelajuan pada keluli karbon; nitrogen membeli kualiti tepi di mana-mana.
Bolehkah anda memotong laser dengan udara termampat?
Ya, dan kedai-kedai moden semakin banyak yang melakukannya. Udara termampat kering dan bebas minyak pada 8 hingga 12 bar (sering dinaikkan ke arah 17 bar) memotong keluli lembut nipis hingga sederhana, tergalvani dan aluminium nipis pada kira-kira $0.01 hingga 0.03 seminit pemotongan elektrik, berbanding $0.20 hingga 0.40 untuk nitrogen. Memandangkan udara mengandungi 21 peratus oksigen, ia meninggalkan warna oksida yang ringan, jadi ia sesuai untuk bahagian yang dicat dan bukan kosmetik dan bukannya keluli tahan karat yang disediakan untuk kimpalan. Tiket masuk adalah rangkaian pemampat, pengering dan penapisan yang ditentukan dengan betul, biasanya $5,000 hingga 20,000.
Mengapakah nitrogen diperlukan untuk keluli tahan karat?
Kerana oksigen mencemarkan tepi secara kimia. Pada suhu pemotongan, oksigen surih bertindak balas dengan kromium dalam keluli tahan karat dan meninggalkan lapisan oksida yang menolak cat dan menjejaskan integriti kimpalan, menjadikan setiap bahagian menjadi kerja pengisaran. Nitrogen memastikan permukaan potongan lengai dan cerah, disiapkan seperti yang dipotong. Talian gas yang lebih tinggi hampir selalu lebih murah daripada talian kerja semula yang dihapuskannya, itulah sebabnya nitrogen adalah standard industri pada keluli tahan karat dan bukannya pilihan premium.
Tekanan gas bantuan apakah yang perlu saya gunakan?
Mengikut bahan dan gas: oksigen pada keluli karbon menjadi rendah, 0.3 hingga 2 bar, jatuh apabila ketebalan meningkat kerana tindak balas melakukan kerja. Nitrogen menjadi tinggi dan meningkat dengan ketebalan, kira-kira 10 hingga 16 bar pada keluli tahan karat nipis dan aluminium, sehingga 16 hingga 20 bar dengan muncung yang lebih besar dari 6 mm ke atas. Udara berada pada 8 hingga 12 bar untuk keluli lembut ringan. Mulakan di tingkap, kemudian tala pada tekanan terendah yang mengekalkan kualiti tepi, kerana penggunaan dan kos meningkat dengan mendadak dengan setiap bar tambahan.
Bilakah penjana nitrogen akan membayar balik?
Apabila penggunaan stabil dan tinggi. Nitrogen botol dan pukal membawa kos setiap isipadu ditambah sewa tangki, penghantaran dan kerugian semasa mendidih; pemotongan nitrogen 2-shift yang banyak boleh melebihi 6 angka setiap tahun untuk gas sahaja. Penjana membran atau PSA di tapak menukarnya untuk pembelian modal dan elektrik, dengan bayaran balik biasanya disebut pada 1 hingga 3 tahun untuk kedai yang menjalankan nitrogen sebagai gas utama. Kedai syif tunggal atau oksigen utama biasanya kekal menggunakan gas yang dihantar.
The Line Bawah
Pemilihan gas bantuan dikurangkan kepada 3 ayat. Oksigen untuk keluli karbon tebal, di mana tindak balasnya adalah kuasa pemotongan bebas dan tepi oksida boleh diterima. Nitrogen di mana sahaja tepi mesti disiapkan seperti yang dipotong: keluli tahan karat, aluminium, persediaan kimpalan dan kerja kosmetik. Udara di mana sahaja bahagian memaafkan warna oksida yang samar dan isipadu memberi ganjaran kepada gas termurah di bengkel. Hargakan kerja semula, bukan hanya gas, dan jawapan yang betul biasanya tidak termasuk dalam senarai alat ganti.
STYLECNC mengkonfigurasi pemotong laser gentian dengan litar gas yang dipadankan dengan kerja, daripada pemotong lembaran udara utama kepada nitrogen tekanan tinggi sistem pemotongan keluli tahan karatHantarkan campuran dan isipadu bahan anda untuk cadangan mesin-tambah-gas yang dibina berdasarkan pengiraan di atas.