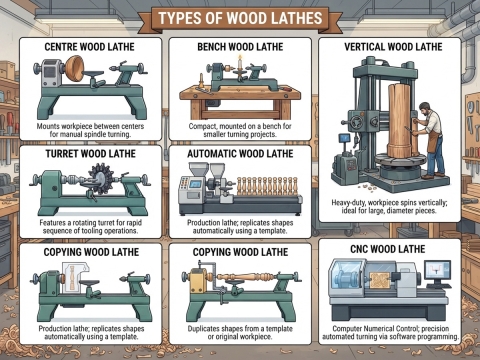
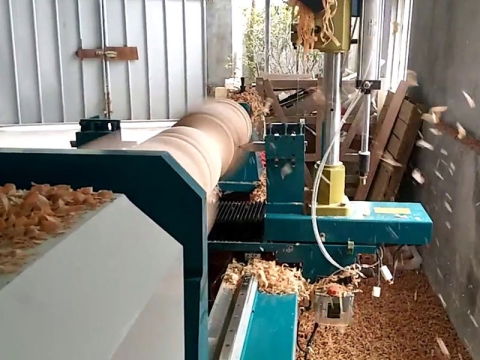
Pelarik kayu ialah alat mesin kerja kayu yang menggunakan alat memusing kerja kayu untuk memproses permukaan kayu yang berputar atau profil kompleks.
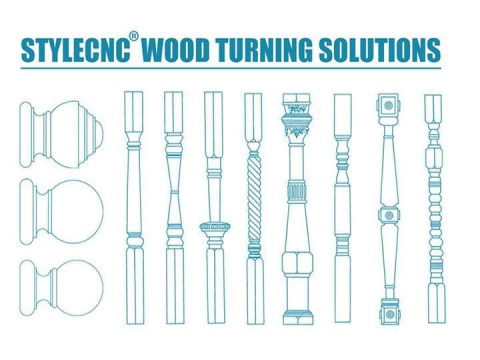
Mesin pelarik kayu digunakan terutamanya untuk memproses pelbagai tiang tangga, tiang roman, kaki meja dan kerusi, besen basuh, pasu kayu, meja tiang kayu, tongkat, perabot kayu, tiang katil kanak-kanak, dan lain-lain. Ia juga boleh memproses pinggan, stemware, penutup botol, penutup, penutup, pemegang, pin rolling, seruling, seruling, suona, aksesori cello, dan lain-lain yang sesuai untuk pembuatan mesin bubut kayu sederhana CNC dan lain-lain. perusahaan. Ia boleh menetapkan bentuk secara fleksibel pada bila-bila masa dan menukar gaya pemprosesan dengan cepat. Dalam pemprosesan pelarik tradisional, hanya satu produk boleh diproses pada satu masa. Pelarik kayu CNC mempunyai mesin pelarik kayu CNC 2 paksi, 2 paksi dan 3 paksi, yang boleh memproses 2 atau 3 produk pada masa yang sama, dengan saiz dan saiz yang sama. Operasinya mudah, lukisannya mudah, dan mudah difahami. Gaya produk penukaran satu kunci, tiada kakitangan pengetahuan profesional boleh menjalankan sedikit latihan. Pelarik kayu CNC automatik sepenuhnya boleh mengendalikan 2-3 set pada masa yang sama, meningkatkan kecekapan pemprosesan, menjimatkan tenaga kerja, menjimatkan wang, dan membawa faedah ekonomi yang baik.
arahan
1. Periksa pengetatan alat. Periksa sama ada elektrik, gas, kawasan pemesinan, dsb. adalah normal dan bahan kerja diapit.
2. Sebelum pemesinan, sahkan bahawa input program adalah betul, tetapan alat adalah betul, dan parameter sistem adalah munasabah.
3. Putar tombol ke "Automatik", kemudian pilih pelan untuk diproses dan tekan "Pemesinan Kitaran"
4. Peralatan mula kembali ke titik sifar mekanikal untuk bersedia untuk pemesinan.
5. Tekan "Pemesinan Kitaran", peralatan mula berjalan, gelendong berputar (jika jadual alat telah mula suapan, dan gelendong tidak berputar, klik "S
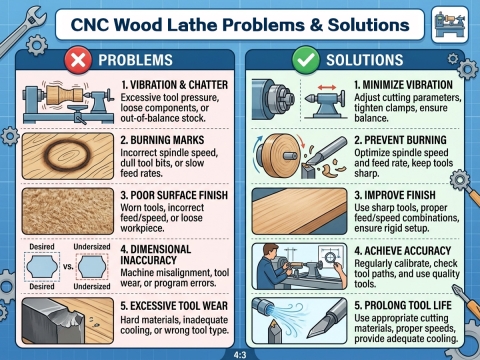
kekunci tart") untuk melaraskan kelajuan: kelajuan boleh dilaraskan mengikut bahan dan bentuk pemesinan bahan kerja Bergantung pada alat, secara amnya, kelajuan keras lebih tinggi. Kelajuan lembut biasa adalah mencukupi. Apabila bahan kerja bergetar semasa pemesinan, kelajuan harus dilaraskan dengan sewajarnya untuk menghapuskan getaran.
6. Sistem akan kembali ke kedudukan secara automatik selepas pemesinan.
7. Tukar tempat kosong semasa meneruskan pemesinan, hanya tekan butang "Pemesinan Kitaran". Apabila program perlu diubah, ulangi tindakan di atas.
8. Jika anda keluar dari program pemesinan, tekan terus kekunci "Keluar", atau putar tombol ke "Tetapan", ia akan kembali ke antara muka awal.
9. Jika ralat ditemui semasa pemesinan, anda boleh menekan "Berhenti Kecemasan", program akan menghentikan semua tindakan. Jika anda hanya berhenti untuk melihat, tekan butang jeda untuk berhenti, tekan butang jeda untuk meneruskan pemesinan.
Sila ambil perhatian bahawa yang terbaik adalah menggunakan kelajuan rendah untuk suapan semasa proses, gunakan kelajuan "kosong" apabila menarik balik atau tidak memesin suapan, gunakan suapan pantas untuk bahagian yang licin, dan gunakan kelajuan kecil untuk bahagian yang besar. perubahan diameter. Adalah lebih baik untuk memotong bahagian diameter besar kepada bahagian pemotongan diameter kecil dan kelajuan kecil untuk perubahan mendadak atau perubahan besar.
Langkah berjaga-jaga
1. Jangan pasang peranti semasa kilat atau guruh, jangan pasang soket kuasa di tempat yang lembap, dan jangan sentuh kord kuasa yang tidak bertebat.
2. Pengendali pada mesin mesti melalui latihan yang ketat dan mesti memberi perhatian kepada keselamatan diri dan keselamatan mesin semasa proses operasi, dan mengendalikan mesin pelarik kayu kawalan berangka komputer mengikut kebanyakan prosedur operasi.
3. Voltan bekalan kuasa memerlukan 220V / 380V, dan turun naik adalah kurang daripada 5%. Jika voltan bekalan kuasa tidak stabil atau terdapat peralatan elektrik berkuasa tinggi di sekeliling, sila pilih bekalan kuasa terkawal di bawah bimbingan juruteknik profesional.
4. Mesin pelarik kayu CNC, kabinet kawalan mesti dibumikan, dan kabel data tidak boleh dipasang semasa ia hidup.
5. Pengendali tidak boleh memakai sarung tangan untuk bekerja, sebaiknya pakai cermin mata pelindung.
6. Badan mesin adalah tuangan, yang agak rapuh. Apabila memasang skru, daya harus sesuai untuk mengelakkan tergelincir.
7. Alat mesti dipasang dan diapit untuk memastikan alat tajam. Alat tumpul akan mengurangkan kualiti pusingan dan membebankan motor.
8. Jangan masukkan jari anda ke dalam julat kerja alat, dan jangan keluarkan kepala pusing untuk tujuan lain. Jangan memproses bahan yang mengandungi asbestos.
A
9. Jangan melebihi julat pemesinan mekanikal. Apabila mesin tidak berfungsi untuk masa yang lama, potong bekalan kuasa. Apabila mesin bergerak, ia mesti dijalankan di bawah bimbingan profesional.
10. Jika mesin tidak normal, sila rujuk manual operasi untuk kaedah penyelesaian masalah atau hubungi peniaga untuk menyelesaikannya; supaya tidak menyebabkan kerosakan manusia.
Peraturan keselamatan
1. Sebelum mengendalikan mesin pelarik kayu CNC, bahan kerja hendaklah dipasang dengan kukuh, nat penetap tailstock hendaklah diketatkan, bidal hendaklah dikunci dengan alat pengunci, bahan kerja hendaklah diputar dengan tangan, dan kedudukan pemegang alat hendaklah diselaraskan dan ditetapkan. 2 ~ 3mm, jarak antara pemegang alat dan bahan kerja terlalu besar, mudah untuk menusuk pisau, menyebabkan kemalangan keselamatan.
2. Selepas kayu diapit, chuck mesti diputar dengan tangan untuk menentukur, dan periksa sama ada skru bar pisau dan bahagian atas pemegang pisau adalah kukuh, dan kemudian hidupkan kuasa untuk menguji.
3. Untuk bahan yang panjang habis 100mm, bahagian atas stok ekor mesti digunakan untuk memegangnya dengan kuat.
4. Apabila memasang alat untuk mesin pelarik kayu CNC, panjang bar alat yang memanjang dari pemegang alat hendaklah lebih pendek daripada 50mm, dan panjang bar alat hendaklah dikekalkan pada 150mm. Apabila pemesinan bahan kerja yang besar (diameter melebihi 500mm), alat mesti dipasang pada pemegang alat Pisau hendaklah diikat dengan kuat, dan pisau tidak boleh terlalu tajam.
5. Jumlah pisau hendaklah bersesuaian. Apabila memusing secara kasar, jumlah pisau hendaklah lebih kecil kerana sudut bahan kerja. Selepas sudut dipusing, kelajuan putaran boleh ditingkatkan selepas pusingan asas. /pusing.
6. Pastikan tepi pemotong alat pusing tajam dan gunakan alat tumpul untuk memusing bahan kerja, yang menjejaskan kualiti dan terdedah kepada kemalangan.
7. Bahan kerja kecil mempunyai simpulan dan pemotongan tidak dibenarkan. Apabila bahan kerja mempunyai simpulan, kereta api laju tidak dibenarkan, dan benda keras lain dalam kayu harus dikeluarkan tepat pada masanya, jika tidak pemesinan tidak dibenarkan.
8. Apabila mesin pelarik kayu CNC digunakan untuk memusing kayu yang tidak teratur dengan sudut, sudutnya hendaklah dipotong dengan alat pusing tetap dahulu, dan kemudian digunakan untuk pemesinan halus.
9. Mengisar permukaan bahagian kereta dengan kertas pasir boleh meningkatkan kelicinan permukaan. Tekanan tangan pengamplasan tidak boleh terlalu besar. Kertas pasir hendaklah bergerak pada kelajuan seragam di sepanjang permukaan bahan kerja untuk mencapai pengisaran bahan kerja tanpa menyebabkan kehausan yang berlebihan pada bahan kerja.
10. Apabila memutar pemotong pertama pada mesin pelarik kayu CNC, jumlah suapan hendaklah kecil. Apabila menggilap dengan kain ampelas atau kertas pasir, tangan kanan mesti berada di hadapan dan tangan kiri di belakang, dan daya harus sekata.
11. Apabila memutar gam untuk mengikat kayu, ia mesti diletakkan selama 24 jam sebelum pemesinan pada mesin pelarik;
12. Kelajuan putaran mesin pelarik kayu CNC bergantung kepada dimensi luaran dan bahan bahagian yang dimesin.
13. Pilih kelajuan gelendong yang baik, memusing bahan kerja yang besar, kelajuannya harus sederhana perlahan, kerana bahan kerja yang besar mempunyai inersia yang besar apabila berputar, cepat membelok, mudah untuk kemalangan, apabila memusing bahan kerja kecil, kelajuan boleh menjadi lebih pantas, kelajuan pusingan adalah cepat, mudah Untuk mendapatkan bahan kerja yang licin, adalah penting untuk ambil perhatian bahawa sebelum memusingkan bahan kerja yang kasar, tepi kayu mesti dipotong menjadi bulatan, dan bar persegi tidak boleh berpusing lurus, jika tidak ia boleh menyebabkan kemalangan.
14. Patuhi dengan ketat peraturan operasi keselamatan mesin pelarik kayu CNC. Sebelum memulakan mesin pelarik, periksa sama ada semua bahagian adalah normal sebelum beroperasi
15. Bagaimana untuk mengekalkan mesin pelarik kayu CNC?
Peraturan Penyelenggaraan
Pelarik kayu CNC mesti diperiksa dan diselenggara sebelum dan selepas operasi. Berikut adalah peraturan penyelenggaraan khusus:
1. Kesan pelinciran mesin pelarik Untuk memastikan operasi biasa pelarik, mengurangkan haus dan memanjangkan hayat perkhidmatan, semua bahagian geseran pelarik hendaklah dilincirkan, dan memberi perhatian kepada penyelenggaraan harian.
2. Pam minyak pelincir: Ia sering digunakan dalam mekanisme pelinciran paksa berterusan dengan kelajuan tinggi dan sejumlah besar minyak pelincir. Kaedah ini digunakan untuk banyak titik pelinciran dalam kotak gelendong.
3. Kaedah pelinciran pelarik yang biasa digunakan Pelinciran pelarik mempunyai pelbagai bentuk. Yang biasa digunakan adalah seperti berikut:
A. Menuang minyak pelinciran: biasanya digunakan untuk permukaan gelongsor terdedah, seperti permukaan rel gelongsor permukaan rel katil.
B. Pelinciran percikan minyak: Ia biasanya digunakan dalam kotak tertutup. Sebagai contoh, gear pusing kotak gelendong pelarik memercikkan minyak pelincir bawah kotak ke tangki minyak atas kotak, dan kemudian mengalir ke setiap titik pelinciran melalui lubang minyak dalam tangki untuk pelinciran.
C. Panduan minyak pelincir talian minyak: Ia biasanya digunakan dalam bah minyak kotak gelincir kotak suapan. Talian minyak mudah diserap minyak dan minyak mudah bocor, dan minyak dimasukkan ke dalam titik pelinciran melalui saluran minyak untuk menjatuhkan minyak secara berselang-seli untuk pelinciran.
D. Pengisian minyak dan pelinciran cawan minyak biliard: Ia biasanya digunakan dalam galas tailstock, pemegang rocker papan selaju dan pendakap tripod (skru, rod cahaya, rod operasi). Tekan muncung minyak di hujung pistol minyak dengan kerap untuk menekan marmar pada cawan minyak untuk menyuntik minyak. Puting gris dikeluarkan, dan guli kembali ke kedudukan asalnya. Pengisi minyak telah dimeterai untuk mengelakkan habuk daripada masuk.
E. Cawan gris pelincir: Ia sering digunakan untuk menukar kotak gear, menukar aci antara bingkai gear atau tempat yang sukar untuk melincirkan dengan kerap. Cawan mentega diisi dengan gris berasaskan kalsium terlebih dahulu. Apabila pelinciran diperlukan, skru penutup cawan minyak dan gris cawan akan memerah ke titik pelinciran.
Selepas penyelenggaraan di atas, mesin pelarik kayu CNC boleh menjadi lebih mudah untuk digunakan, dan hayat perkhidmatan boleh dilanjutkan.